Sprache
Branchennachrichten
So wählen Sie das richtige Gleichlaufgelenk für Automobilantriebssysteme aus: Ein technischer Kaufratgeber
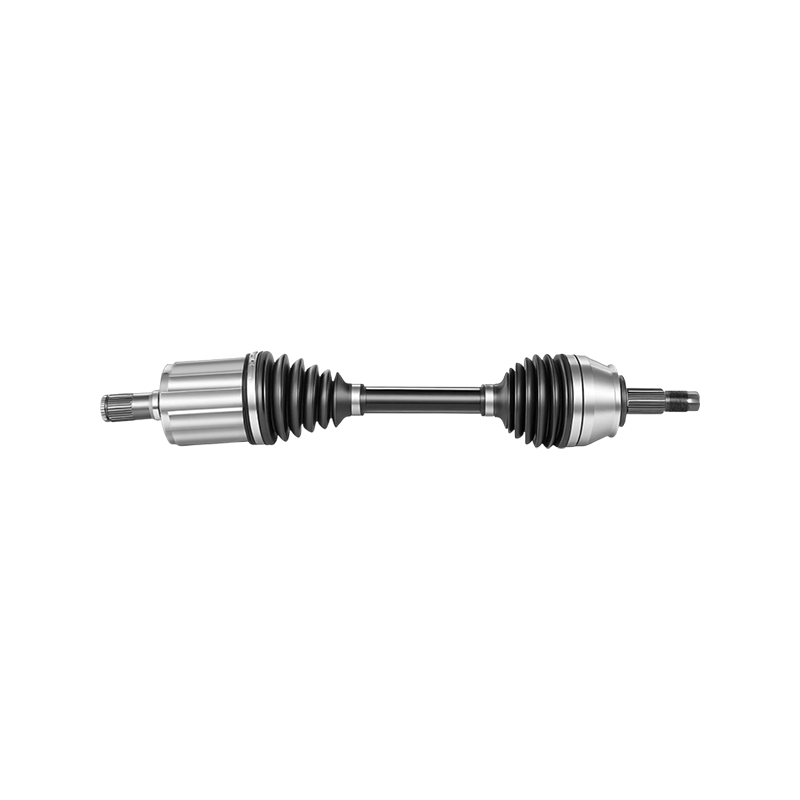
Die Funktion eines Gleichlaufgelenks im Antriebsstrang eines Fahrzeugs
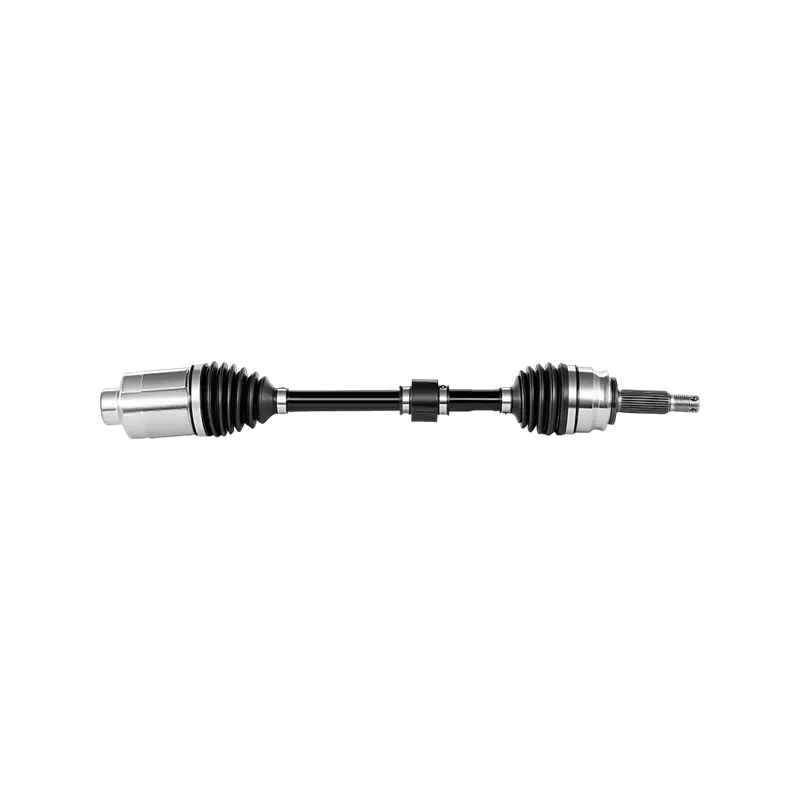
A Gleichlaufgelenk sitzt zwischen dem Getriebe und der Radnabe und überträgt die Rotationskraft mit einer konstanten Winkelgeschwindigkeit, auch wenn der Federweg den Antriebswinkel ändert. Im Gegensatz zu einem Universalgelenk, das beim Betrieb in einem Winkel zu Geschwindigkeitsschwankungen führt, sorgt ein ordnungsgemäß konstruiertes Gleichlaufgelenk für eine gleichmäßige Drehmomentübertragung durch Lenkeinschlag und Einfederung. Aus diesem Grund basieren Front- und Allradantriebsplattformen fast ausschließlich auf Gleichlaufgelenken und nicht auf älteren Konstruktionen im Kardanstil.
Für Ingenieure und Beschaffungsteams, die Ersatz- oder OEM-Komponenten beschaffen, ist der Auswahlprozess selten so einfach wie der Abgleich einer Teilenummer. Fahrzeuggewicht, Drehmomentabgabe, Knickbereich und Arbeitszyklus bestimmen, welche Gelenkgeometrie, Käfigkonstruktion und Manschettenmaterial im Einsatz bestehen. Eine falsche Wahl verkürzt nicht nur die Lebensdauer; Dies kann zu Vibrationen, Veränderungen des Lenkgefühls und in schweren Fällen zu einem Ausfall des Antriebsstrangs bei Autobahngeschwindigkeit führen.
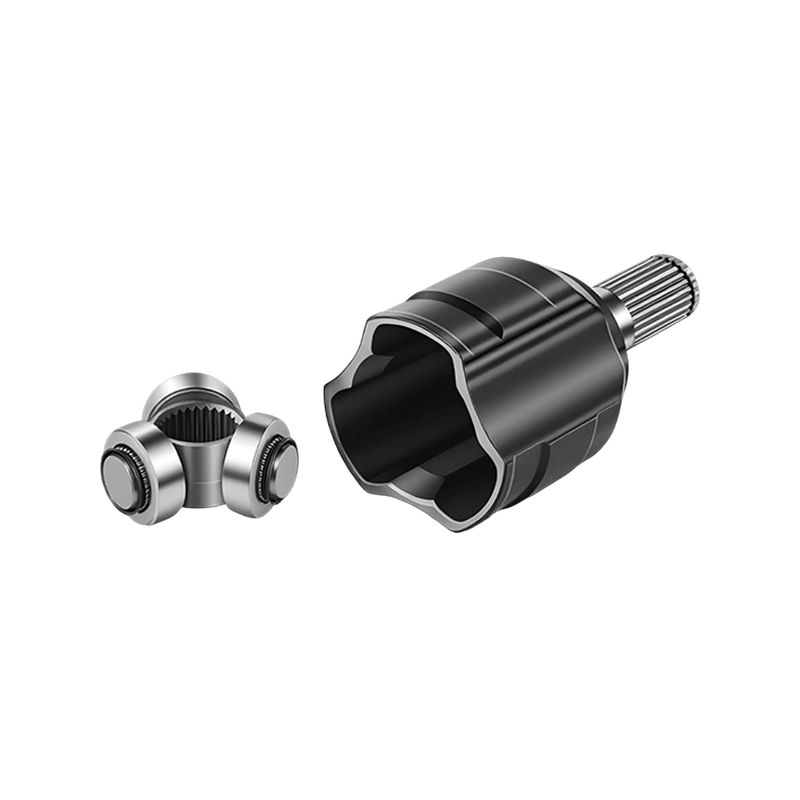
In diesem Leitfaden werden die technischen Kriterien erläutert, die eine zuverlässige Verbindung von einer Verbindung unterscheiden, die vorzeitig ausfällt. Dabei werden Verbindungstypen, Materialwissenschaft, Verschleißdiagnose, Lieferantenbewertung und Kostenberechnungen behandelt, die über die Lebensdauer einer Flotte oder eines Produktionslaufs von Bedeutung sind.
Die Anordnung des Antriebsstrangs prägt auch das Belastungsmuster, das jedes Gelenk im Laufe seiner Lebensdauer erfährt. Bei einer Limousine mit Frontantrieb müssen die Außengelenke vor allem bei moderaten Lenkwinkeln ein gleichmäßiges Drehmoment bewältigen, während ein kompakter Crossover mit kürzerem Radstand und engerem Wenderadius dieselben Gelenke täglich näher an ihre maximale Beweglichkeitsgrenze bringt. Allrad- und Teilzeit-Allradantriebssysteme fügen eine weitere Variable hinzu, da Leistungsverteilungsverhältnisse und Sperrdifferentiale vorübergehend einen viel größeren Anteil des Drehmoments über eine einzelne Achse leiten können, als dies bei einer vergleichbaren Plattform mit Frontantrieb jemals der Fall wäre. Der erste praktische Schritt vor dem Vergleich von Teilenummern oder Lieferantenangeboten besteht darin, zu verstehen, wo sich ein bestimmtes Fahrzeug oder eine Flottenanwendung in diesem Spektrum befindet, da es das Feld auf Verbindungsfamilien einschränkt, die tatsächlich für diese Last- und Winkelkombination entwickelt wurden, und nicht auf solche, die lediglich zum Schraubenmuster passen, was später im Bewertungsprozess Zeit spart.
Arten von Gleichlaufgelenken: feste oder eintauchende Ausführungen
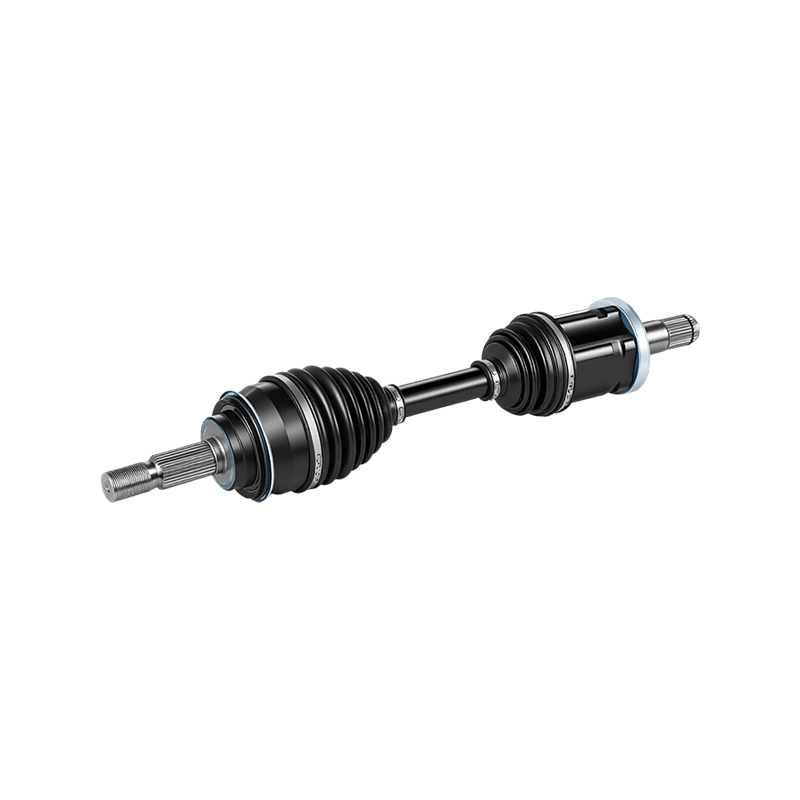
An jeder Antriebsachse sind zwei Gelenke mit unterschiedlichen Aufgaben beteiligt. Das äußere Gelenk, das dem Rad am nächsten liegt, muss große Lenkwinkel, aber nur sehr wenig axialen Weg bewältigen. Das innere Gelenk, das näher am Getriebe liegt, verkraftet weniger Winkel, muss jedoch die Verkürzung und Verlängerung der Achse aufnehmen, die auftritt, wenn sich die Federung über ihren Federweg bewegt. Diese beiden Anfbestellenungen führten zu zwei großen gemeinsamen Familien.
| Gelenktyp | Typischer Standort | Maximale Artikulation | Axiales Eintauchen |
|---|---|---|---|
| Behoben (Rzeppa-Stil) | Außenborder | 45 bis 50 Grad | Minimal |
| Eintauchen (Stativ-Stil) | Innenbord | 20 bis 26 Grad | Bis zu 50 mm |
| Doppelt versetztes Eintauchen | Innenbord, high-travel platforms | 22 bis 24 Grad | Bis zu 60 mm |
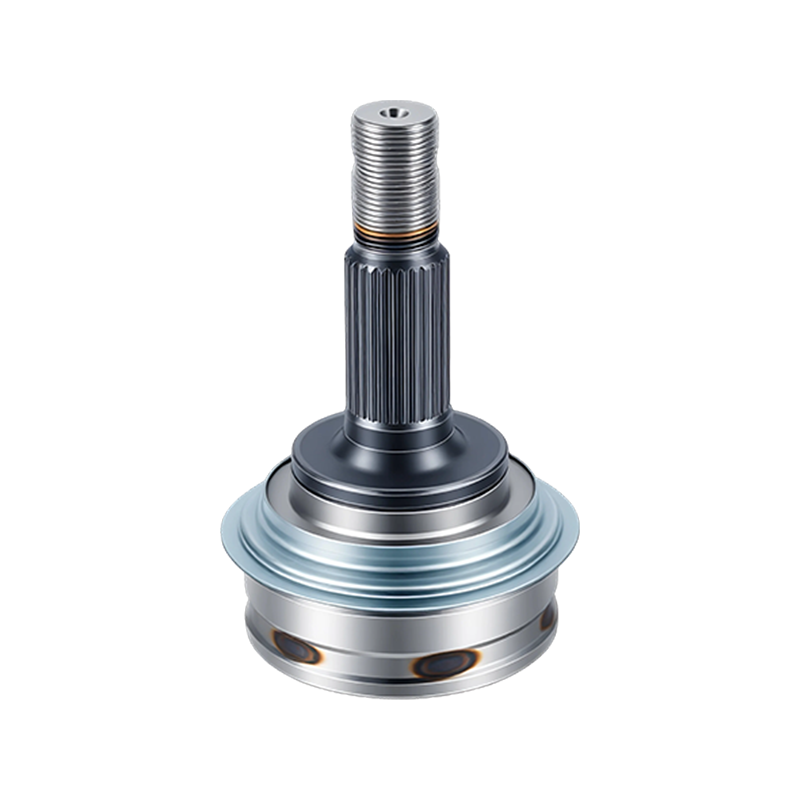
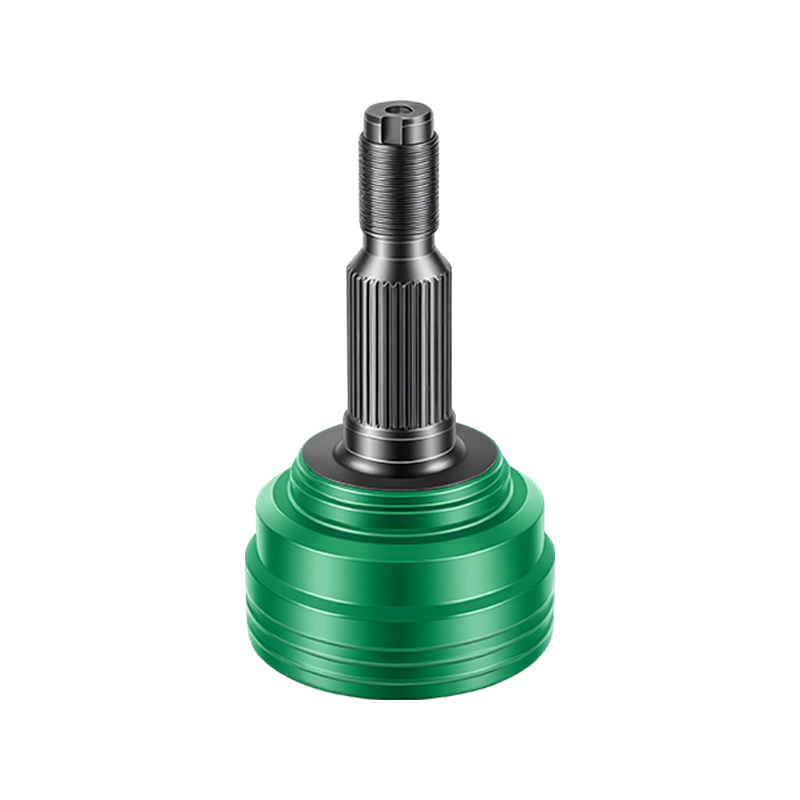
Feste Gelenke verwenden eine Käfig-Kugel-Anordnung, die den Mittelpunkt stationär hält und gleichzeitig Änderungen des Lenkwinkels ermöglicht. Aus diesem Grund dominieren sie Außenbordmotoren bei fast allen Fahrzeugen mit Frontantrieb. Im Gegensatz dazu verwenden Verschiebegelenke Tripod-Lager oder versetzte Kugelbahnen, die das Ein- und Ausgleiten der Welle ermöglichen und so die durch die Aufhängungsgeometrie verursachten Längenänderungen absorbieren, ohne diese Bewegung auf die Radnabe zu übertragen.
Eine Fehlanpassung dieser Konstruktionen, beispielsweise der Einbau eines Low-Plunge-Gelenks bei einer Innenbordanwendung mit langem Federungshub, ist einer der häufigsten Beschaffungsfehler bei Aftermarket-Ersatzarbeiten. Die Verbindung kann zwar korrekt verschraubt sein und für kurze Zeit sogar funktionieren, sie wird jedoch lange vor Ablauf des Nennwartungsintervalls klemmen oder ausfallen.
Die Käfiggeometrie ist eine zweite Variable, die beim Vergleich von Verbindungen, die ansonsten auf einem Datenblatt identisch erscheinen, leicht übersehen wird. Der Käfig hält die Kugeln in Position und lässt sie gleichzeitig in ihren Bahnen rollen, während sich das Gelenk bewegt. Kleine Unterschiede in der Taschenform oder dem Fensterwinkel verändern die gleichmäßige Lastverteilung auf den Kugelsatz bei extremen Lenkwinkeln. Ein Käfig mit großzügigem Fensterabstand neigt dazu, in der Nähe seiner Beugungsgrenze kühler und leiser zu laufen, was für kompakte Fahrzeuge von Bedeutung ist, die bei Manövern mit niedriger Geschwindigkeit, beispielsweise beim Einparken, regelmäßig fast bis zum Anschlag einlenken. Umgekehrt kann eine engere Käfigkonstruktion die Torsionssteifigkeit auf Kosten des maximalen Winkels verbessern, was einen vernünftigen Kompromiss für leistungsorientierte Plattformen darstellt, die selten den vollständigen Lenkeinschlag erreichen, aber anhaltend hohes Drehmoment verzeichnen.
Materialauswahl und Fertigungspräzision
Die Kugelbahnen, der Käfig und der Innenring eines Gleichlaufgelenks unterliegen wiederholter Punktbelastung bei hoher Drehzahl, sodass die Wahl der Legierung und der Wärmebehandlungsprozess mehr als fast jede andere Variable die Ermüdungslebensdauer bestimmen. Die meisten Qualitätsverbindungen verwenden legierten Stahl mit mittlerem Kohlenstoffgehalt, der durch Induktions- oder Aufkohlungsverfahren auf eine Oberflächenhärte im Bereich von 58 bis 62 HRC einsatzgehärtet wird und gleichzeitig einen härteren, duktileren Kern aufweist, um einem Bruch unter Stoßbelastung standzuhalten.
Über die Legierung selbst hinaus bestimmt die Maßgenauigkeit der Kugelrillen, wie gleichmäßig die Last auf die sechs oder acht Kugeln in einem typischen Gelenk verteilt wird. Rillen, die außerhalb der akzeptablen Maßtoleranz bearbeitet werden, konzentrieren die Belastung auf eine geringere Anzahl von Kontaktpunkten, was die Oberflächenfraßbildung beschleunigt und schließlich das Klickgeräusch erzeugt, das die meisten Fahrer mit einem defekten Außengelenk assoziieren. Renommierte Fertigungslinien überprüfen die Nutgeometrie mit Koordinatenmessgeräten auf Stichprobenbasis, nicht nur bei der Endmontagekontrolle.
Die Fettspezifikation wird bei der Beschaffung oft erst nachträglich berücksichtigt, spielt jedoch neben der Metallurgie eine direkte Rolle für die Ermüdungslebensdauer. CV-Gelenkfett ist mit Hochdruckzusätzen formuliert, die einen Schutzfilm unter den sehr hohen Kontaktdrücken aufrechterhalten sollen, die an der Schnittstelle zwischen Kugel und Schiene entstehen – Bedingungen, denen ein Allzweck-Chassisfett nicht standhalten kann. Das Additivpaket muss außerdem über einen weiten Temperaturbereich stabil bleiben, da an einer Verbindungsstelle in der Nähe des Auspuffs oder des Turboladers bei manchen Motoranordnungen mit Quermotor anhaltende Temperaturen auftreten können, die weit über dem liegen, was ein Kofferraum in der Nähe des Rads jemals erfahren würde. Die Überprüfung des mit einer Verbindung gelieferten Fettdatenblatts ist eine einfache Überprüfung, bei der überraschend viele minderwertige Komponenten erkannt werden, bevor sie zum Einbau gelangen, anstatt davon auszugehen, dass Fett eines Herstellers gleichwertig ist.
Lesen der Warnzeichen für CV-Gelenkverschleiß
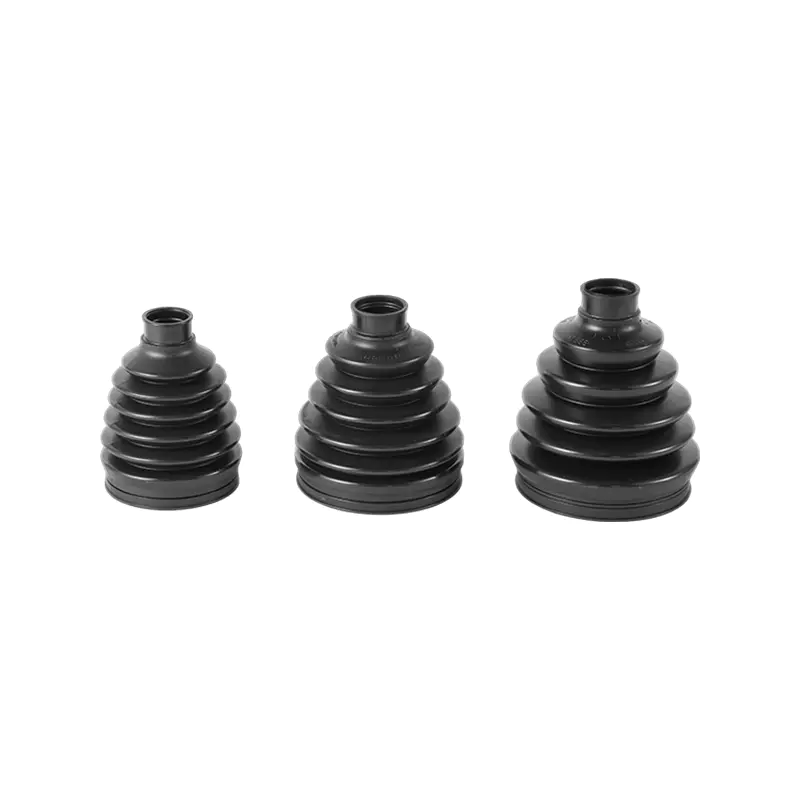
Der Verschleiß an einem Gleichlaufgelenk verläuft fortschreitend und ist in den meisten Fällen lange vor dem Totalausfall erkennbar. Eine zerrissene oder gerissene Manschette ist die früheste und am besten vermeidbare Fehlerquelle, da dadurch Fett austreten und Verunreinigungen eindringen können, was den Verschleiß der darunter liegenden Kugelbahnen erheblich beschleunigt.
Sobald die Kontamination beginnt, beschleunigt sich der Verschleiß und schreitet nicht gleichmäßig voran, was sich in der oben gezeigten steilen Kurve widerspiegelt, sobald eine Verbindung etwa zwei Drittel ihrer Nennlebensdauer erreicht hat. Zu den zuverlässigsten Feldindikatoren gehören:
- Ein rhythmisches Klick- oder Knallgeräusch bei harten Kurven, was normalerweise auf ein verschlissenes Außengelenk hindeutet
- Ein klirrendes Gefühl beim Beschleunigen oder Abbremsen, oft verbunden mit Verschleiß des Innenbord-Tauchgelenks
- Sichtbares Fett, das um die Innenseite eines Rades geschleudert wurde, deutet auf einen gerissenen Kofferraum hin
- Vibrationen, die mit der Fahrzeuggeschwindigkeit zunehmen und auf eine Wellenunwucht infolge von Gelenkverschleiß hinweisen können
Die routinemäßige Inspektion der Manschette während der geplanten Wartungsintervalle ist nach wie vor die kostengünstigste Möglichkeit, einen vollständigen Austausch des Gelenks zu verhindern, da eine Manschette allein normalerweise nur einen Bruchteil der gesamten Baugruppe kostet.
Eine nützliche Feldtechnik zur Isolierung des Gelenks, das eine Lärmbeschwerde verursacht, besteht darin, das Fahrzeug in einem langsamen, engen Kreis in beide Richtungen zu fahren und dabei aus einem offenen Fenster zuzuhören, da ein Problem mit dem Außengelenk typischerweise ein lauteres Klicken erzeugt, wenn man sich von der betroffenen Seite abwendet. Probleme mit innenliegenden Tauchgelenken lassen sich tendenziell schwieriger allein mit dem Gehör isolieren, und eine Inspektion bei angehobenem Fahrzeug mit be- und entlastetem Rad und gleichzeitiger Prüfung auf Spiel am Gelenkgehäuse ist im Allgemeinen zuverlässiger, als sich bei einem Straßentest auf die Geräuschortung zu verlassen. Techniker, die eine große Anzahl von Antriebsstrangbeschwerden bearbeiten, führen häufig ein einfaches Entscheidungsprotokoll, in dem das Geräuschmuster, die Messung des belasteten und unbelasteten Spiels und die eventuelle Grundursache verknüpft werden, da diese Art von internen Aufzeichnungen die Diagnosegenauigkeit im Laufe der Zeit weitaus besser verbessern, als wenn man sich isoliert auf ein einzelnes Symptom verlässt.
Vergleich von Gleichlaufgelenktypen anhand wichtiger Leistungskennzahlen
Wenn Sie eine Verbindung für eine neue Anwendung spezifizieren oder eine bewerten Kfz-Gleichlaufgelenk Laut Herstellerkatalog sind in der Praxis drei Leistungskennzahlen am wichtigsten: maximaler Knickwinkel, Drehmomentkapazität und Geräusch-Vibrations-Härte-Verhalten bei Autobahngeschwindigkeit. In der folgenden Tabelle werden häufig vorkommende gemeinsame Familien anhand dieser drei Faktoren anhand eines normalisierten Index eingestuft.
Feste Gelenke erzielen im Verbundindex vor allem aufgrund ihres großen Beweglichkeitsbereichs und ihrer geringen NVH-Signatur die höchste Punktzahl, was ihre Dominanz an Außenbordpositionen auf fast allen Passagierplattformen erklärt. Bei Kreuznutgelenken wird ein gewisser Beweglichkeitsbereich zugunsten einer kompakteren Bauform eingebüßt, die für Anwendungen mit engem Spielraum geeignet ist, ihre Verwendung jedoch im Allgemeinen auf Plattformen mit geringerem Drehmoment beschränkt.
Es ist erwähnenswert, dass es sich bei dem oben genannten Verbundindex um einen allgemeinen technischen Vergleich und nicht um eine Rangfolge der Teile eines einzelnen Lieferanten handelt und die tatsächliche Leistung immer noch stark von der Materialqualität und den Fertigungstoleranzen abhängt, die zuvor besprochen wurden. Zwei Verbindungen derselben Designfamilie können je nach Konsistenz der Wärmebehandlung deutlich unterschiedliche Ermüdungsergebnisse liefern. Daher sollte der Verbindungstyp als Ausgangsfilter für eine Beschaffungsentscheidung und nicht als letztes Wort für den Kauf eines bestimmten Teils betrachtet werden.
Ein praktischer Rahmen für die Beschaffung und Lieferantenbewertung
Beschaffungsteams bewerten ein neues Produkt CV-Joint-Lieferant Profitieren Sie von einer strukturierten Qualifizierungssequenz, anstatt sich auf eine einzelne Probensendung zu verlassen. Der folgende Ablauf beschreibt einen fünfstufigen Prozess, der in den meisten industriellen Beschaffungsprogrammen zum Einsatz kommt.
Bei der Überprüfung der Materialzertifizierung sollten Legierungsqualität, Wärmebehandlungsspezifikation und Härteprüfungsaufzeichnungen bestätigt werden, anstatt ein generisches Datenblatt zu akzeptieren. Prüfstandstests, die idealerweise einen Torsionsermüdungszyklus und einen Flex-Life-Test der Manschette umfassen, bieten eine objektive Grundlage für den Vergleich zweier Lieferanten, die optisch identische Teile anbieten. Ein Anlagenprozessaudit, selbst ein Remote-Audit, das mithilfe von Videorundgängen und Prozessdokumentation durchgeführt wird, zeigt, ob die Inspektion in den richtigen Phasen und nicht nur bei der Endverpackung erfolgt.
| Bewertungskriterium | Gewicht | Was zu überprüfen ist |
|---|---|---|
| Materialrückverfolgbarkeit | 25 Prozent | Den Chargennummern zugeordnete Mühlenzertifikate |
| Dimensionskonsistenz | 25 Prozent | CMM-Berichte über mehrere Produktionschargen hinweg |
| Daten zu Ermüdungstests | 20 Prozent | Unabhängige oder Drittanbieter-Zyklustests |
| Stiefel- und Fettqualität | 15 Prozent | Flex-Life-Bewertung und Fettspezifikationsblatt |
| Lieferkonsistenz | 15 Prozent | Pünktliche Leistung bei den letzten Bestellungen |
Gesamtbetriebskosten: Preis vs. langfristiger Wert
Der niedrigste Stückpreis führt selten zu den niedrigsten Gesamtkosten, wenn Garantieansprüche, Arbeitsaufwand für vorzeitigen Austausch und Ausfallzeiten berücksichtigt werden. Der folgende Vergleich zeigt, wie die Ausfallrate innerhalb eines bewerteten Servicefensters die effektiven Kosten pro Einheit über drei Preisstufen hinweg verschiebt.
Teile der Budgetklasse haben oft einen Anschaffungspreis, der 20 bis 30 Prozent unter den Optionen der Mittelklasse liegt, aber eine höhere Ausfallrate in der frühen Lebensdauer macht diese Ersparnis innerhalb der ersten beiden Wartungsintervalle häufig zunichte, wenn man die Arbeit mit einbezieht. Flottenbetreiber und Hersteller mit vorhersehbaren Arbeitszyklen stellen im Allgemeinen fest, dass Komponenten der Mittelklasse oder der Premiumklasse, die von Lieferanten bezogen werden, die konsistente Ermüdungstestdaten nachweisen können, geringere Kosten pro Servicemeile verursachen, obwohl der Aufkleberpreis höher ist.
Eine sinnvolle Möglichkeit, diese Entscheidung intern zu formulieren, besteht darin, die Kosten pro Meile der erwarteten Lebensdauer zu berechnen und nicht die Kosten pro Einheit, wobei die Arbeitsstunden sowohl für die Erstinstallation als auch für den erwarteten frühen Austausch berücksichtigt werden. Bei einer Flotte mit Dutzenden oder Hunderten von Fahrzeugen macht sich selbst ein geringfügiger Unterschied in der Ausfallrate in der frühen Lebensdauer schnell bemerkbar, da jeder ungeplante Austausch auch mit Planungskosten in Form von Fahrzeugausfallzeiten verbunden ist, die nicht auf einer Teilerechnung erscheinen. Wenn diese Berechnung in eine Standard-Einkaufsvorlage integriert wird, anstatt die Stückpreise isoliert zu vergleichen, werden Beschaffungsentscheidungen tendenziell auf Lieferanten verlagert, die ihre Zuverlässigkeitsansprüche mit Testdaten untermauern können und nicht nur mit Marketingsprache.
Installationspraktiken, die die Lebensdauer verlängern
Selbst eine gut gefertigte Verbindung kann frühzeitig versagen, wenn die Installationspraktiken inkonsistent sind. Eine kurze Liste von Gewohnheiten unterscheidet Installationen, die ihre volle Nennlebensdauer erreichen, von solchen, die dies nicht erreichen:
- Füllen Sie die Verbindung mit dem vom Hersteller angegebenen Fett und nicht mit einem generischen Chassisfett, da die Additivpakete je nach Anwendung unterschiedlich sind
- Ziehen Sie die Achsmutter mit einem kalibrierten Schraubenschlüssel und nicht mit einer nach Gefühl eingestellten Schlagpistole auf das angegebene Drehmoment an
- Überprüfen Sie die Manschettenklemmen auf gleichmäßigen Sitz und stellen Sie sicher, dass beim Zusammenbau kein Einklemmen aufgetreten ist
- Drehen Sie die Lenkung nach dem Einbau bis zum Anschlag in beide Richtungen, um vor dem Straßentest zu prüfen, ob sie festsitzt
- Zeichnen Sie die Installationskilometer auf, damit zukünftige Kofferrauminspektionen anhand einer bekannten Basislinie geplant werden können
Diese Schritte nehmen nur wenige zusätzliche Minuten pro Achse in Anspruch, reduzieren jedoch die Garantieanspruchsraten in Flotten- und Werkstattumgebungen erheblich, da ein großer Teil der frühen Verbindungsausfälle eher auf Fettverunreinigungen oder falsches Drehmoment als auf die Komponente selbst zurückzuführen ist.
Werkstätten, die neben der Teileleistung auch die Installationsqualität verfolgen, stellen oft fest, dass beides bei der Analyse von Garantieansprüchen schwer zu trennen ist. Dies ist ein weiterer Grund dafür, dass sich eine konsistente Installationscheckliste bei einem großen Arbeitsvolumen und nicht nur bei einer gelegentlichen Reparatur auszahlt.
Häufig gestellte Fragen
F1: Wie lange sollte ein Gleichlaufgelenk unter normalen Fahrbedingungen halten?
Die meisten Gelenke sind für weit mehr als 100.000 Meilen ausgelegt, wenn die Manschette intakt bleibt und werkseitig vorgeschriebenes Fett verwendet wird. Allerdings haben Einschaltdauer, Streusalzbelastung und Fahrstil Einfluss auf die tatsächliche Lebensdauer.
F2: Kann eine gerissene Gleichlaufmanschette repariert werden, ohne das gesamte Gelenk auszutauschen?
Manchmal kann eine Manschette allein ausgetauscht werden, wenn sie früh festsitzt und die Verbindung noch keiner Verschmutzung ausgesetzt war. Sobald jedoch Sand in die Kugelbahnen gelangt ist, kann durch den Austausch nur der Manschette nicht mehr die volle Lebensdauer wiederhergestellt werden.
F3: Ist ein Klickgeräusch immer ein Zeichen für einen Ausfall der Außenbordgelenke?
Ein Klickgeräusch beim Kurvenfahren ist einer der zuverlässigsten Indikatoren für den Verschleiß des Außenbordgelenks. Es lohnt sich jedoch, vor der Bestellung eines Ersatzteils zu überprüfen, ob sich das Geräusch mit der Drehrichtung und dem Lenkwinkel ändert.
F4: Belasten Fahrzeuge mit Allradantrieb die Gleichlaufgelenke stärker als Fahrzeuge mit Frontantrieb?
Allradantriebssysteme können hintere oder mittlere Gelenke unterschiedlichen Drehmomentmustern aussetzen, aber die Belastung jedes einzelnen Gelenks hängt mehr vom Gelenkwinkel und der Drehmomentabgabe als nur von der Anordnung des Antriebsstrangs ab.
F5: Was ist der häufigste Fehler bei der Massenbeschaffung von Ersatzverbindungen?
Die Auswahl von Teilen allein auf der Grundlage des Preises und der Teilenummernübereinstimmung, ohne die Materialzertifizierung zu überprüfen oder Daten zu Ermüdungstests anzufordern, ist die häufigste Ursache für inkonsistente Qualität bei einer Großbestellung.
F6: Beeinflusst die Güte des Verbindungsmaterials den Preis erheblich?
Einsatzgehärteter legierter Stahl mit verifizierter Wärmebehandlung kostet in der Regel mehr als durchgehärtete Alternativen, aber der Unterschied beträgt normalerweise nur einen kleinen Bruchteil der Gesamtstückkosten im Verhältnis zum Zuverlässigkeitsgewinn, den er bietet.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: Nr. 9 Xingyuan Road, Farm Automobile and Motorcycle Park, Stadt Yuhuan, Provinz Zhejiang, China
Urheberrecht© Yuhuan Bayzo Machinery Co., Ltd. Alle Rechte vorbehalten.
Lieferanten von OEM/ODM-Antriebsstrangkomponenten